13739106868 0523-84325160
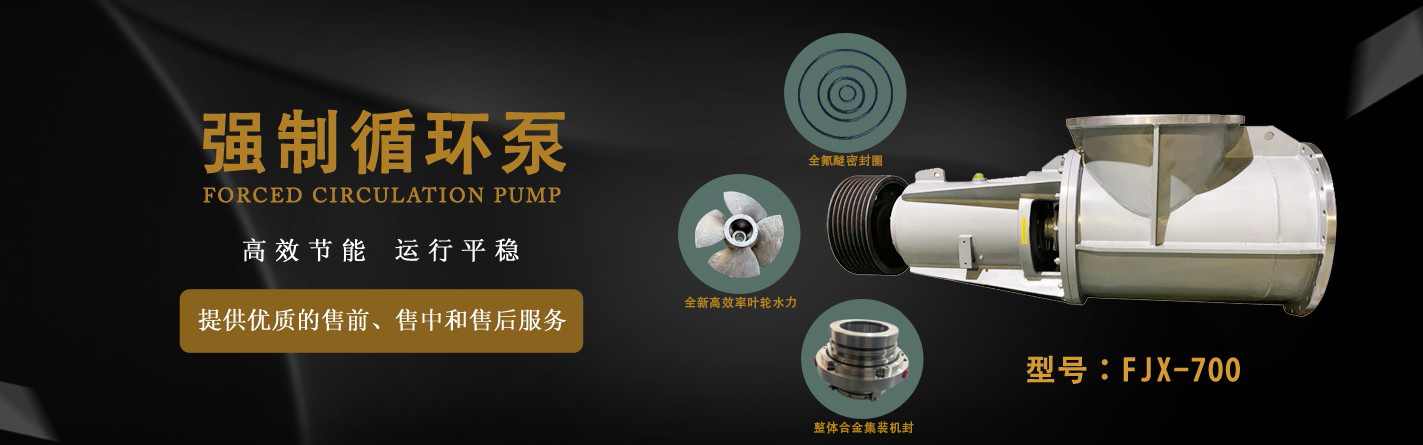
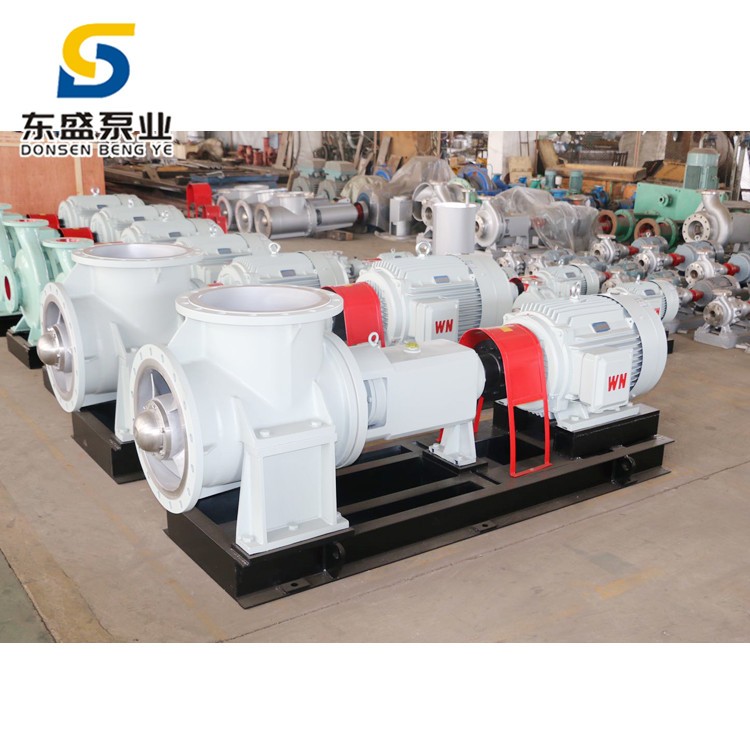
钛化工轴流泵叶轮近似外球面的加工需解决钛合金难切削与高精度成形的矛盾。毛坯制备采用锻造或精密铸造,消除内部缺陷并接近形状。粗加工使用硬质合金刀具低速大进给切削,配合高压冷却液降低切削热。半精加工阶段逐步逼近球面轮廓,保留精加工余量。
精加工依赖五轴联动数控机床,通过球头铣刀轨迹规划实现曲面光顺。加工参数需严厉控制,避免切削振动导致表面波纹。抛光工序采用化学机械抛光或磁力研磨,降低表面粗糙度至Ra0.4μm以下。尺寸检测使用三坐标测量机,验证型线偏差与轮廓度。热处理去应力是必要步骤,防止后续变形。整个工艺链需在洁净环境下进行,避免铁离子污染降低钛材耐蚀性。加工后的叶轮需做动平衡测试,维护运行平稳性。